

Ръководство за влияние върху факторите на качеството на гасенето и оптимизацията на процесите
Като основен инструмент за реализиране на процеса на бързо отопление и охлаждане, оборудването за лазерно гасене директно определя размера (ширината, дълбочината, грапавостта) и производителността (твърдост, устойчивост на износване, микроструктура) на втвърдения слой върху части. В индустриалното производство рационално коригирането на съответните параметри и условията на процеса на оборудване за лазерно гасене е от ключово значение за подобряване на качеството на гасене и избягване на дефекти. Тази статия ще се съсредоточи върху оборудването за лазерно гасене, разработване на основните фактори, влияещи върху нейния ефект на гасене, законите на ключовите параметри на процеса, границата на стойностите на параметрите и допълнителни съображения, предоставяйки справка за предприятията за оптимизиране на процеса на лазерно гасене.

Основни влияещи фактори върху ефекта на оборудването за лазерно гасене
Ефектът на гасенето на лазерното гасене на оборудването първо е ограничен от свойствата на материала и присъщите атрибути на частите, които трябва да бъдат обработени. По отношение на материалите, техният химичен състав (напр. Съдържание на въглерод, пропорция на легиращите елементи) и оригиналното състояние (оригинална микроструктура, независимо дали е третирана преди -) влияят на абсорбцията на лазерната енергия и микроструктурната трансформация. Например, когато съотношението на аустенитизиращата критична температура на материала към точката на топене е по -малко, температурният диапазон, позволяващ фазовата трансформация, става по -широка, което води до по -дълбоко втвърден слой, обработен от лазерното гасещо оборудване. По отношение на атрибутите на част, геометричната форма (плоска повърхност, извита повърхност, жлеб), размер на частта и термофизичните свойства (топлинна проводимост, специфичен топлинен капацитет) на лазера - облъчената площ ще промени пътя на проводимост и разпределението на енергийния изход от лазерното гасещо оборудване вътре в частта от частта, като се отразява на равномерността на трудния слой. В допълнение, повърхностното предварително - обработка на материали (дерустиране, обезмасляване, обработка на покритие като светлина - абсорбиращи покрития) може да подобри скоростта на абсорбция на повърхността на лазерната енергия, като допълнително повишава ефективността на отопление и равномерността на втвърдения слой.
Функционални закони на параметрите на основния процес (P, V, D) за лазерно оборудване за гасене
Когато са фиксирани фундаментални фактори, лазерната мощност на изхода (P), скоростта на сканиране (V) и размерът на петна (D) на оборудването за лазерно гасене са основните параметри на процеса за регулиране на ефекта на гасене. Синергичният ефект на тези три параметъра директно определя температурата на задържане и времето на задържане по време на работата на оборудването за лазерно гасене. По отношение на дълбочината на втвърдения слой: лазерната изходна мощност (p) е пропорционална на дълбочината - по -високата мощност означава повече вход на енергия в материала за единица време, което води до по -голяма дълбочина на отопление и по -дълбок втвърден слой; Размерът на петното (D) е обратно пропорционален на дълбочината - по -големият размер на точката разпръсква лазерната енергия по -широко на повърхността (намаляваща плътност на мощността), което води до по -малка дълбочина на нагряване и по -плитък втвърден слой; Скоростта на сканиране (V) е обратно пропорционална на дълбочината - по -бавната скорост на сканиране удължава времето за действие (времето за задържане) на лазера на същата зона на материала, което позволява по -достатъчно отопление и по -дълбоко втвърден слой и обратно.

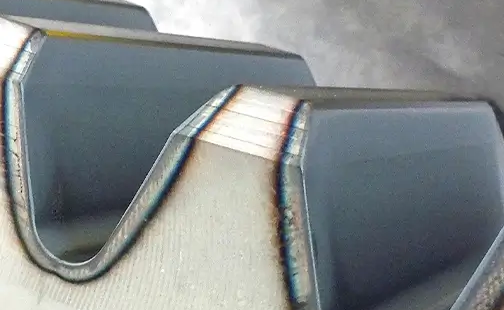
Рационален обхват на стойността и избягване на риска от параметри на процеса за лазерно оборудване за гасене
За да се предотврати отказът или дефектите на качеството, диапазонът на стойността на P, V и D трябва да бъде строго контролиран. Ключовите съображения са следните: за размера на петна (D) и скоростта на сканиране (V), D не трябва да е твърде голям и V не трябва да е твърде малък. Неправилните стойности на тези два параметъра ще доведат до прекомерно ниски скорости на охлаждане на материала, като не отговарят на изискването за "бързо охлаждане" за мартензитична трансформация. В крайна сметка не могат да се формират високи - твърди мартензитни структури, което води до отказ на гасене. За лазерна мощност на изхода (P) P не трябва да е твърде висока. Прекомерно високата мощност ще доведе до повърхностната температура на материала да надвишава точката му на топене, което води до повърхностно топене, което уврежда геометричната форма на повърхността на частта (напр. Вдлъбнатини, деформация). В същото време това може да причини претоварване на структурата на повърхностния слой, намалявайки твърдостта и устойчивостта на износване.
Допълнителни фактори, влияещи върху качеството на гасене при прилагането на лазерно гасиране на оборудването
В допълнение към гореспоменатите основни фактори, няколко подробни фактора при прилагането на лазерно оборудване за гасене също влияят на окончателното качество на гасене и изискват фокус в дизайна на процеса: Сканиращият модел на втвърдената зона (напр. Линейно сканиране, спирално сканиране, сканиране на мрежата) ще промени равномерността на покритието и разпределението на напрежението на твърдата площ, обработена от лазерното утаяване; Делът на втвърдената площ (съотношението на втвърдената площ към общата площ на повърхността, която трябва да се обработва), влияе върху баланса на общите механични свойства на частта; Условията за издухване на газ - в лазер - облъчена площ (вид защитен газ, дебит на газ и посока) не само предотвратяват окисляването на нагрятата площ, но и индиректно регулират скоростта на охлаждане, като подпомагат лазерното утаяване на оборудването при оптимизиране на микроструктурната трансформация; Системата за оптична пътека и фокусното разстояние на гредата определят точността на размера на петното и концентрацията на енергия. Ако оптичният път е нестабилен (напр. Вибрация, отклонение), това ще доведе до изместване на позицията на лазерното гасене на оборудването, което води до неравномерни втвърдени слоеве.

Основни компоненти на лазерната облицовка система


Основно обобщение на оптимизацията на процесите за оборудване за лазерно гасене
В обобщение, качеството на гасене на лазерното гасене на оборудването е резултат от комбинираното действие на основните фактори, основните параметри, границите на стойността и допълнителните фактори. Когато използвате лазерно гасене на оборудване, предприятията трябва първо да формулират основната посока на процеса въз основа на свойствата на материала и атрибутите на части, след това точно да коригират трите основни параметъра (лазерна изходна мощност, скорост на сканиране, размер на петна), стриктно избягвайте рисковете, свързани със стойностите на параметрите, и обръщайте внимание на допълнителни подробности като модели на сканиране, газ - Условия за издухване и оптични път. Само чрез всеобхватно оптимизиране на тези фактори може да даде пълна игра на предимствата на ефективността на лазерното гасене на оборудването, да обработва високо - качествени втвърдени слоеве, да отговаря на изискванията за механична собственост на частите и да подобри ефективността на промишленото производство и качеството на продукта.